ろくろで作る工芸品の特徴と種類|陶芸・木工の違いを解説
この記事の要点
- ろくろ工芸品は粘土を成形する陶芸と木材を切削する木工の2系統に分かれる
- 陶芸ろくろは焼成時の10〜15%の収縮を見込んで成形寸法を決定する
- 木工ろくろは荒挽き後に含水率10〜15%まで乾燥させて歪みや割れを防ぐ
ろくろを用いた工芸品には、粘土を回転させて器を立ち上げる「陶芸品」と、角材を回転させて刃物で削り出す「木工品」の2つの系統が存在します。成形対象が土か木材かによって機械構造や使用する道具、回転速度の制御方法が根本から異なります。
本記事では、陶芸用ろくろと木工ろくろで製作される代表的な工芸品の特徴、製作工程における数値基準、よくある加工の失敗原因と対策を整理して解説します。
ろくろで作られる工芸品の2大分類
粘土を水引き成形する陶芸ろくろの工芸品
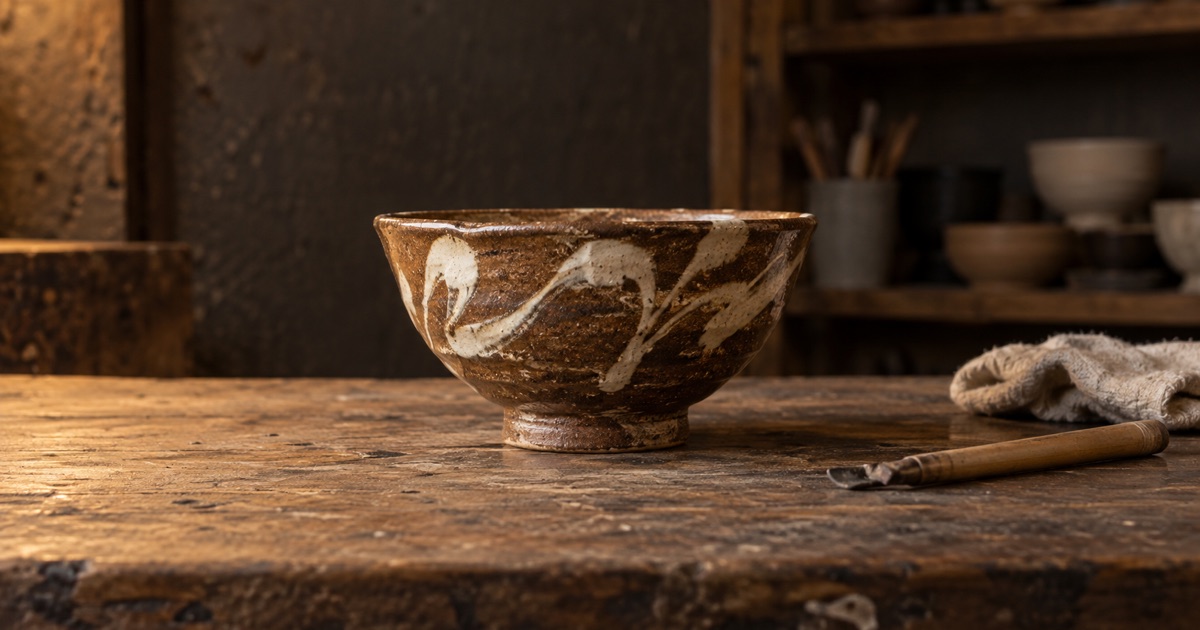
陶芸におけるろくろは、回転する円盤(天板)の中心に据えた粘土塊に遠心力をかけながら、指先や手のひら、コテなどの道具を当てて成形する道具です。有田焼や波佐見焼、備前焼、信楽焼などの産地で、碗、皿、壺、徳利といった円形断面を持つ多様なやきものが作られています。天板を手や足で回す手ろくろ・蹴ろくろのほか、現代では毎分0〜250回転程度まで無段階で変速できる電動ろくろが広く使われています。
回転木材を刃物で削り出す木工ろくろの工芸品
木工におけるろくろ(轆轤挽き)は、回転軸に固定した木材に「バイト」や「鉋(かんな)」と呼ばれる専用刃物を当て、外周や内側を削り出して成形する技法です。山中漆器や会津漆器の椀・盆、鳴子や土湯の伝統こけし、木製トレイなどが代表例です。陶芸が粘土を「引き伸ばして形作る」のに対し、木工ろくろは回転する素材を「切削して削り落とす」という逆のアプローチを取ります。
陶芸ろくろによる工芸品の製作手順と失敗を防ぐ数値基準
粘土の芯出しと水引き成形(回転数:毎分80〜150回転)
陶芸ろくろでの成形は、まず粘土の回転軸を中心線に完全に一致させる「芯出し」から始まります。回転数は毎分100〜150回転程度に設定し、両手で粘土を上下に押し上げ・押し下げる動作を3〜4回繰り返して気泡を抜き、組織を均一に締めます。芯がわずか1〜2ミリメートルずれているだけでも、器の肉厚が不均等になり、引き上げ時に器がよじれて倒れる原因になります。芯が出た後、回転数を毎分80〜100回転程度に落とし、親指で中心に穴を掘り下げて底の厚みを7〜10ミリメートル程度残してから、外側と内側の指先で挟んで均一な厚みへ引き上げます。
半乾燥(削り仕上げ)と焼成収縮の計算(10〜15%収縮)
成形した器はすぐに底を削ることができません。直射日光を避けた環境で半日〜2日程度静置し、指で触れても指紋がつかない程度の硬さ(革のような硬さ・レザーハード状態)まで水分を飛ばします。この段階で再びろくろの中心に器を据え、カンナなどの削り刃物を用いて高台(底の足)を削り出し、全体の厚みを均一に整えます。粘土は乾燥と本焼成(1200〜1300度程度)を経て、成形時の寸法から全体で10〜15%程度縮小します。完成時に口径12センチメートルの飯碗を仕立てる場合は、成形時に口径13.5〜14センチメートル程度を見込んで挽き上げる必要があります。
陶芸ろくろ成形における代表的な失敗例と対策
成形中によく生じる失敗は、遠心力に負けて器の口縁部が外側にラッパ状に広がり、崩落する現象です。これは回転速度が速すぎるか、引き上げ時に手へ過剰な水分をつけすぎて粘土のコシが失われた際に発生します。対策として、筒状に高さを出す段階では回転数を落とし、手を湿らせる水は最小限に抑えつつ、常に両手で口径を内側に締め込む動作(抱え込み)を挟むことが重要です。
日本の手しごとを世界へ残す「ジャパンタウン」構想を公開しています。職人の方、事業を継ぐ人を探している方も、まず読んでみてください。
ジャパンタウン構想を読む →木工ろくろ(挽物)による工芸品の製作手順と削りの要点
木取りと荒挽き(含水率の管理と回転数)
木工ろくろ加工では、原木を輪切りにして使う「横木挽き」と、繊維方向に沿って使う「縦木挽き」があります。椀などの器類は歪みを抑えるため横木で取られるケースが多く見られます。生木の状態から一気に完成寸法まで削ると、乾燥段階で歪みや割れが確実に生じます。そのため、まず完成寸法より10〜20ミリメートル程度厚肉に残した状態で粗削り(荒挽き)を行い、数ヶ月から1年以上の時間をかけて木材の含水率を10〜15%程度まで自然乾燥あるいは人工乾燥で落とします。回転数は素材の直径に応じて調整し、直径15センチメートル程度の器であれば毎分1000〜1500回転程度、直径30センチメートル以上の大皿では安全のため毎分500〜800回転程度まで落として切削します。
仕上げ挽きと刃物の当て方(平鉋と丸鉋の使い分け)
十分に乾燥して狂いが出切った木地を、再度ろくろに取り付けて仕上げ挽きを行います。職人は自ら鍛冶を行って仕立てたハイス鋼や安来鋼の専用刃物を使い分けます。外側の曲面を整える際には平刃や斜め刃、椀の内側のくぼみを掘り下げる際には先端が半円状になった丸刃を用います。刃先を木材の中心線(センターライン)よりわずかに高い位置に当て、繊維の流れ(木目)に逆らわない方向へ刃先を滑らせることで、ペーパー研磨を最小限に抑えた滑らかな挽き肌を作り出します。
木工ろくろ加工における代表的な失敗例と対策
木工ろくろ加工で頻発する失敗は「刃物の喰い込み(キックバック)」と「逆目(さかめ)掘れ」です。刃物の角度が立ちすぎていると、回転する木材の反発力を受けて刃物が弾かれ、木地を深くえぐったり作業者の手を痛めたりする事故につながります。刃物は常に刃裏(ベベル)を木地に沿わせる角度を維持し、繊維が立ち上がっている方向へ無理に刃を進めず、木目の傾斜に沿ってなでおろすように切削を進める必要があります。
伝統工芸の継承と国内外への技術展開
ろくろ技術の習得にかかる年月と工房の課題
ろくろを用いた工芸品の製作には、手の感覚を数値化しにくい微妙な力加減が求められます。「ろくろ3年、窯8年」という言葉があるように、同一寸法の器を狂いなく連続で挽けるようになるまでには、数千点規模の反復訓練と数年単位の実務経験を要します。現在、全国の陶磁器産地や漆器産地では、熟練職人の高齢化に伴い、挽き手の確保が課題となっています。後継者の育成には道具の扱いだけでなく、土や原木の目利き、刃物の研ぎ直しといった付帯技術の伝承が不可欠です。
海外市場における手仕事の需要とジャパンタウン構想
近年、均一な工業製品とは異なる、手挽きろくろならではの揺らぎや素材の温もりを持つ工芸品が、海外の飲食店やインテリア市場で再評価されています。欧米やアジア圏のギャラリーやレストラン向けに、厚みや重心のバランスを現地仕様に調整した器の輸出相談も見られます。こうした日本の手仕事の技法を国境を越えて伝え、後継者の不在に悩む工房と世界各地の作り手・使い手をつなぐ取り組みとして、無限開拓株式会社が推進する「ジャパンタウン構想」のような海外展開プラットフォームの活用も模索されています。ろくろ技術の基本構造を正しく理解し、素材の特性を活かした物作りを維持することが、国内外を問わない技術継承の基盤となります。
よくある質問
- Q. 陶芸ろくろと木工ろくろの回転速度にはどのような違いがありますか?
- A. 陶芸ろくろは粘土の水分や遠心力を調整するため毎分80〜150回転程度の低速で成形します。一方、木工ろくろは刃物で木材の繊維を切削するため、器の寸法に応じて毎分500〜1500回転程度の高速で回転させます。
- Q. ろくろで作る陶器が焼成後に小さくなるのはなぜですか?
- A. 粘土に含まれる水分が蒸発する乾燥段階と、粒子同士が熱で結合して緻密化する本焼成段階を経て、粘土全体が体積を減らすためです。一般的な陶土では成形時の寸法から10〜15%程度縮小します。
- Q. 木工ろくろで加工した器が後から歪んでしまう原因は何ですか?
- A. 乾燥が不十分な生木の状態で最終寸法まで一気に削り落とすことが主な原因です。完成寸法より10〜20ミリメートル厚く削る荒挽きを行い、含水率が10〜15%程度になるまで乾燥させてから仕上げ挽きを行うことで歪みを抑えられます。
この記事を紹介・引用するときは
下のリンクをそのまま貼ってお使いください。文章を引用されるときは、出典としてこのページへのリンクをお願いします。